

Forestil dig et varevognskøkken for enden af en støvet adgangsvej: låget er nede, disken er kl...
Industri nyheder
Jul 31,2026
Hvordan vælger man højkvalitets metalstemplingsdele?
At vælge høj kvalitet Metal stempling dele , evaluer fem områder i rækkefølge: leverandørens certificeringer og kvalitetsstyringssystem, deres toleranceevne i forhold til dine tegningskrav, den materialesporbarhed og verifikationspraksis, de følger, de værktøjsdesign- og vedligeholdelsesstandarder, de anvender, og de inspektionsmetoder, de bruger under produktionskørsler. Xiluomold opsummerer evalueringsstandarden direkte: et robust kvalitetsstyringssystem er ikke til forhandling, certificeringer er en klar tredjeparts validering af en leverandørs forpligtelse til kvalitetsprocesser, og inspektionsudstyr såsom Coordinate Measuring Machines, vision-systemer og kalibrerede målere demonstrerer deres investering i nøjagtighed (Kilde: Xiluomold, How to Select the Stamping Right, Complete: at spørge). At få et af disse fem områder forkert på en ordre med store mængder skaber problemer, som er dyre og langsomme at rette, når delene allerede er i samling.
Start med dine egne specifikationer, før du evaluerer leverandører
En almindelig indkøbsfejl er at henvende sig til leverandører, før delkravene er fuldt definerede. Når specifikationer er ufuldstændige, udfylder leverandører hullerne med deres egne antagelser, og disse antagelser stemmer muligvis ikke overens med det, som applikationen rent faktisk kræver.
Xiluomold anbefaler en struktureret intern vurdering før enhver leverandørkontakt: bekræft, om tolerancer er standard kommercielle tolerancer eller strammere præcisionskrav, definer estimeret årlig brug og typiske ordremængder, så leverandøren kan vælge den mest effektive værktøjstilgang, og afklare prototypetidslinjer og krav til leveringstid for første produktion (Kilde: Xiluomold, How to Select the Right Stamping Supplier). Haizol sourcing-platformen tilføjer, at projekter, der opnår de mest ensartede kvalitetsresultater, deler specifikke specifikationsvaner: navngivne materialer med fulde standardcitater såsom 316 rustfrit pr. ASTM A240 i stedet for kun rustfrit stål, numerisk definerede tolerancer snarere end generelle referencer, og eksplicit angivne krav til overfladefinish, Kvalitetskrav til overfladefinish (Kilde: Haizol, Western Stamping, China v20). At give dette detaljeringsniveau på forhånd giver en leverandør mulighed for at give et præcist tilbud og bekræfte, om deres udstyr og processer rent faktisk kan opfylde dine krav, før forholdet begynder.
Bekræft certificeringer, der matcher din branche
Certificeringer er ikke udskiftelige. Den rigtige certificering for et forbrugerelektronikbeslag er forskellig fra den rigtige certificering for en sikkerhedskomponent til biler eller en medicinsk implantatanordning, og en leverandør, der har den forkerte certificering, giver ingen verificeret kvalitetssikring for din specifikke anvendelse.
ISO 9001:2015 som udgangspunkt
ISO 9001:2015 fastslår, at en leverandør driver et dokumenteret kvalitetsstyringssystem, der dækker proceskontrol, dokumentstyring, håndtering af afvigelser og løbende forbedringer. Xiluomold identificerer ISO 9001:2015 som den grundlæggende certificering, man skal kigge efter på tværs af enhver stemplingsapplikation (Kilde: Xiluomold, How to Select the Right Stamping Supplier). Shao-Yi bekræfter denne indramning: ISO 9001 etablerer en baseline, men branchespecifikke certificeringer betyder mere (Kilde: Shao-Yi, Precision Sheet Metal Stamping).
IATF 16949 til bildele
Automotive stemplede dele kræver IATF 16949-certificering, som går væsentligt længere end ISO 9001 ved at kræve avanceret produktkvalitetsplanlægning, produktionsdelgodkendelsesprocessen, fejltilstand og effektanalyse og statistisk proceskontrol på kritiske dimensioner. Marimba Auto beskriver dette krav præcist: IATF 16949 kræver fuld kvalitetsstyringsdækning med processpecifikt omfang, live SPC-overvågning og niveau 3 PPAP-kapacitet på tværs af hvert stemplingsprogram, struktureret til at opfylde den fulde dybde af OEM- og Tier 1-revisionskrav (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping). Automotive stemplingstolerancer når ofte 0,05 mm eller tættere , og Worthy Hardware bekræfter, at IATF 16949 er standarden, der sikrer proceskontrol, sporbarhed og risikostyring på det præcisionsniveau (Kilde: Worthy Hardware, How Do Quality Standards for Automotive Stamped Parts Differ from Other Industries).
AS9100 til rumfart, ISO 13485 til medicinsk
Luftfartsapplikationer kræver AS9100D-certificering, og komponenter til medicinsk udstyr kræver ISO 13485. Hudson Technologies bemærker, at hvis din applikation er underlagt specifikke regulatoriske standarder, skal din produktionspartner være i stand til at certificere overensstemmelse med disse standarder direkte (Kilde: Hudson Technologies, Tips for Finding a Quality Deep Drawn Stamping Company). En leverandør, der kun har ISO 9001, er ikke en kvalificeret erstatning for AS9100 eller ISO 13485 i regulerede industrier, uanset deres faktiske proceskapacitet.
| Industri | Påkrævet certificering | Nøglekrav |
| Generel fremstilling | ISO 9001:2015 | Dokumenteret QMS, proceskontrol, afvigelseshåndtering |
| Automotive og transport | IATF 16949 | APQP, PPAP, FMEA, live SPC, Cpk 1,67 minimum |
| Luftfart | AS9100D | Sporbarhed, risikostyring, første artikelinspektion |
| Medicinsk udstyr | ISO 13485 | Materialebiokompatibilitet, steriliseringskompatibilitet, komplet partisporbarhed |
Forstå toleranceevne og hvordan man verificerer det
Tolerance er, hvor tegningskravene møder den fysiske virkelighed på pressegulvet, og kløften mellem, hvad en leverandør hævder, at de kan opnå, og hvad de faktisk har i produktionen, er en af de mest almindelige kilder til kvalitetssvigt ved indkøb af stemplede dele.
Typiske toleranceintervaller for stemplede dele
Standardtolerancer i metalstempling spænder typisk fra plus eller minus 0,127 mm for enklere, større dele til så tætte som plus eller minus 0,0127 mm for højpræcisionskomponenter . Raydafon Technology Group bemærker, at denne serie er stærkt påvirket af materialetype, delkompleksitet, stansepressekapacitet og værktøjskvalitet, og at opnåelse og fastholdelse af disse tolerancer konsekvent er, hvor den virkelige udfordring ligger for indkøbsteams (Kilde: Raydafon Technology Group, Stamped Parts Tolerance Guide). Specifikt for bilapplikationer er Cpk på 1,67 eller højere på alle kritiske dimensioner den mindst acceptable tærskel, som Marimba Auto identificerer som standardkravet til forudgående tildeling af beviser for sikkerhedskritiske programmer (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer).
Sådan bekræfter du toleranceevne, før du forpligter dig
Raydafon anbefaler en indkøbstilgang i tre trin: engager leverandører tidligt ved at dele 3D-modeller og ydeevnekrav til en gennemgang af fremstillingsevnen, auditering af potentielle partnere ved at lede efter certificeringer og gennemgå deres kvalitetskontroldata, og klart definere acceptkriterier ved at specificere, hvilke dimensioner der er kritiske med snævre tolerancer, og hvilke der er ikke-kritiske for at undgå unødvendige omkostninger (Raydafon Part Guide, Raydafons Part Guide). Anmodning om en niveau 3 PPAP-indsendelse fra et tidligere program af sammenligneligt materiale og kompleksitet er Marimba Autos minimumsbevisstandard før tildeling, og leverandører, der ikke er i stand til at levere dette, repræsenterer en ubevist risiko for præcisionsprogrammer, uanset hvad deres certifikat angiver (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer).
Tilbagespring og materialeadfærd skal tages med i værktøjet
Tolerance er ikke kun en funktion af prespræcision. Højstyrkestål, rustfrit stål og visse legeringer udviser større tilbagespring, hvilket gør det mere udfordrende at opretholde bøjningsvinkler og dimensionsstabilitet på tværs af en produktionsserie. Raydafon bemærker, at variationer i materialetykkelsen fra møllen direkte kan omsættes til tolerancevariationer i den endelige stemplede del, og at en erfaren partner vil inddrage materialeadfærd i værktøjsdesignet fra starten for at kompensere for disse effekter (Kilde: Raydafon Technology Group, Stamped Parts Tolerance Guide).
Vurder materialesporbarhed og indgående verifikation
Kvaliteten af en stemplet del er begrænset af kvaliteten af det råmateriale, det er lavet af. En leverandør med fremragende presseevne, men dårlig kontrol med indgående materiale, vil producere dele, der varierer på måder, som ikke kan korrigeres på formningsstadiet.
STEP Metalwork beskriver bedste praksis inden for materialekontrol: et omfattende program begynder med leverandørkvalificering, evaluering af råvareleverandører med hensyn til kemisk sammensætningskontrol, møllecertificeringer, overfladetilstand og batch-til-batch-konsistens, med betroede leverandører, der leverer certificering af analyse- og materialetestrapporter, som det modtagende team bruger til sporbarhed, hvordan STEP-stempling Metalwork,Kilde: dele). Indkommende inspektion verificerer derefter dimensioner, tykkelse, overfladetilstand og belægningsintegritet i forhold til købsspecifikationer, før noget materiale kommer i produktion. For kritiske dele kan yderligere testning, herunder trækstyrke, hårdhed og belægningsvedhæftning være påkrævet på dette stadium (Kilde: TRIN Metalwork).
Fry Steel identificerer mølletestrapporter som et af de tydeligste tegn på en kvalitetsleverandør inden for præcisionsmetalområdet, og bemærker, at disse dokumenter bekræfter, at hver materialebatch har den korrekte sammensætning, egenskaber og dimensioner (Kilde: Fry Steel, How to Find the Right Precision Metals: A Guide for New Buyers). STEP Metalwork tilføjer, at styring af materialeændringer er lige så vigtig: Når en specifikation ændres på grund af omkostningssubstitutioner eller leverandørændringer, bør en formel materialekvalificeringsproces, herunder prøvestempling og formningssimulering, bekræfte, at det nye materiale opfylder funktionelle og kosmetiske krav, før det træder i produktion (Kilde: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts).
Evaluer værktøjsdesign og -vedligeholdelsesstandarder
Matricen er den vigtigste enkeltdeterminant for delkvalitet ved metalstempling. En veldesignet, korrekt vedligeholdt matrice holder konstant tolerancer over millioner af slag; en slidt eller forkert justeret matrice driver ud af tolerance på måder, der måske ikke umiddelbart er synlige ved en første artikelinspektion, men vil dukke op i produktionen.
In-house værktøj versus outsourcet formdesign
Marimba Auto identificerer intern værktøjskapacitet som en af de stærkeste forudsigere for stemplingsprograms succes, og bemærker, at leverandører, der designer deres egne stanser, kontrollerer hele udviklingsprocessen under ét projektteam, mens de, der outsourcer værktøjsdesign, tilføjer et koordineringslag, der forlænger leveringstiden og fragmenterer ansvarligheden, når der opstår problemer (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Fabrikant). Når man vurderer en leverandør, afslører man direkte, om de bygger matricer internt eller outsourcer matricedesign, hvor meget kontrol de har over det værktøj, der bestemmer din dels kvalitet.
Dysevedligeholdelse som en løbende kvalitetskontrolinput
James Spring og Wires tilgang til kvalitetskontrol ved metalstempling lægger vægt på planlagte matriceinspektioner, der kontrollerer skærekanter, formningsfunktioner og frigange, forebyggende vedligeholdelse, herunder slibning og udskiftning af slidkomponenter, før de støder på dele, og justeringsverifikation, der sikrer, at matricer og presser er korrekt justeret for at forhindre ujævnt slid og dimensionsdrift (Kilde: James Spring Quality Control in Wire, Stamping Quality in Metal Precision). STEP Metalwork tilføjer, at feedback-sløjfer mellem produktions-, kvalitets- og matricedesignteams for at identificere slidmønstre og almindelige fejltilstande er en del af et modent kvalitetssystem, og at investering i mere holdbare materialer eller præcisionsslibning til kritiske matriceoverflader øger omkostningerne på forhånd, men giver lavere skrot, færre stop og bedre samlet delkvalitet i det lange løb (EnSource: Metal-Quality Company).
Bekræft igangværende inspektion og statistisk proceskontrol
Første artikelinspektion bekræfter, at matricen producerer en passende del ved starten af en kørsel. Det, der er lige så vigtigt for højvolumenordrer, er, om processen forbliver i kontrol gennem hele kørslen, og det kræver overvågning i processen frem for end-of-line-inspektion alene.
- Statistisk proceskontrol overvåger kritiske dimensioner i realtid under produktionen og advarer operatører, når værdier begynder at glide mod tolerancegrænsen, hvilket muliggør korrektion, før dele uden for tolerance produceres (Kilde: Xiluomold, How to Select the Right Stamping Supplier)
- Koordinatmålemaskiner giver tredimensionel dimensionel verifikation af komplekse funktioner, som håndholdte målere ikke kan måle pålideligt; Marimba Auto bekræfter, at CMM-måling for 3D-funktioner, og SPC i realtid på kritiske dimensioner er den mindst acceptable standard for præcisionsbilkomponenter (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer)
- In-die-sensorer overvåger tryk, hastighed, matricejustering og materialetykkelse under hvert slag og giver feedback i lukket sløjfe, der registrerer variation, før det omsættes til dimensionsfejl i delen (Kilde: Xiluomold, How to Select the Right Stamping Supplier)
- Grat- og overfladekontrol bekræfter, at skæreoperationer producerer rene kanter uden for store grater, der kan forstyrre samlingen eller forårsage sikkerhedsproblemer ved håndtering (Kilde: James Spring and Wire, Quality Control in Precision Metal Stamping Processes)
- Partisporbarhed forbinder hver batch af færdige dele til den specifikke materialespole, matrice-antal, operatørregistreringer og inspektionsdata for den pågældende produktionsperiode, hvilket muliggør målrettet indeslutning, hvis et feltproblem opstår (Kilde: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts)
Tjekliste for leverandørevaluering før tildeling af et stemplingsprogram
Brug denne tjekliste, når du sammenligner kandidatleverandører for et præcisionsstemplet delprogram.
- Bekræft, at leverandøren har certificeringen, der matcher din branche, ikke kun en generisk ISO 9001, når IATF 16949, AS9100 eller ISO 13485 er påkrævet
- Anmod om en PPAP eller første artikelinspektionsrapport fra et sammenligneligt tidligere program for at verificere, at deres dokumenterede toleranceevne matcher dine tegningskrav
- Spørg, om formdesign og værktøjsvedligeholdelse udføres internt eller outsourcet, og bed om dokumentation for deres vedligeholdelsesplan for matricen
- Bekræft deres indgående materialeverifikationsproces, og om de kræver mølletestrapporter og certificering af analyser fra råvareleverandører
- Spørg hvilket specifikt inspektionsudstyr der bruges, herunder CMM-kapacitet, vision-systemer og SPC-software, og bekræft, at inspektionsudstyret er kalibreret efter en dokumenteret tidsplan
- Bekræft, at pressetonnage og lejestørrelse er passende for din dels geometri og materialetykkelse, ikke kun at presser er tilgængelige generelt
- Bekræft, at materialesporbarheden opretholdes fra indgående spole gennem færdige dele, så ethvert kvalitetsproblem kan undersøges og begrænses uden generel tilbagekaldelse
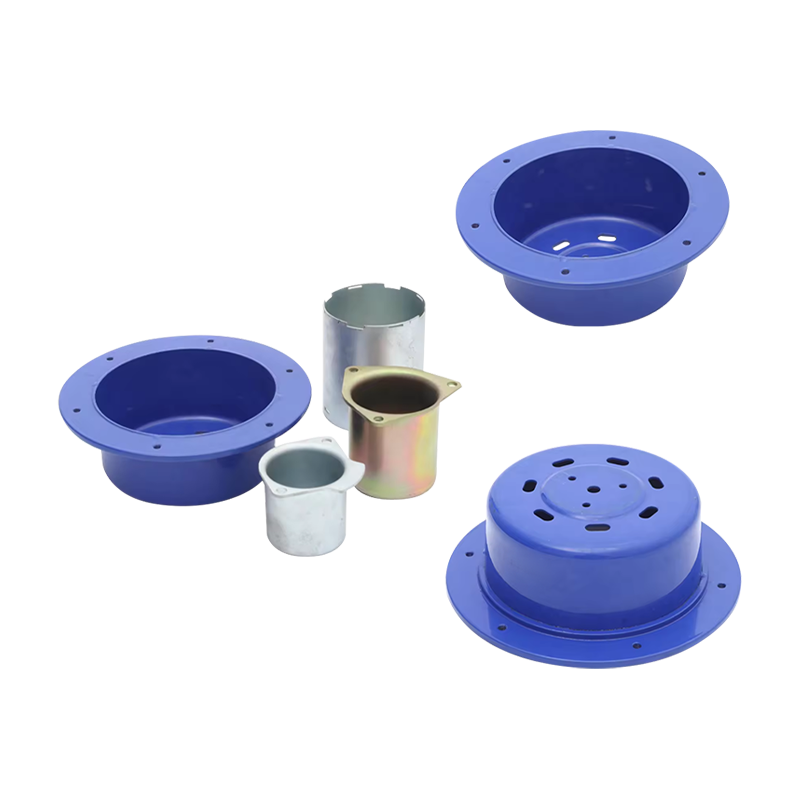
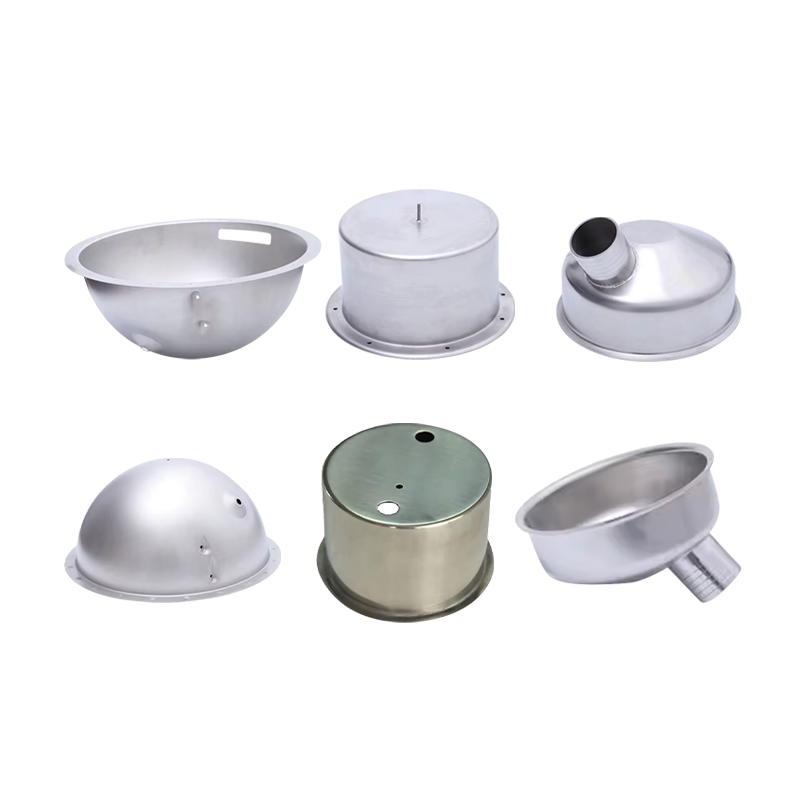
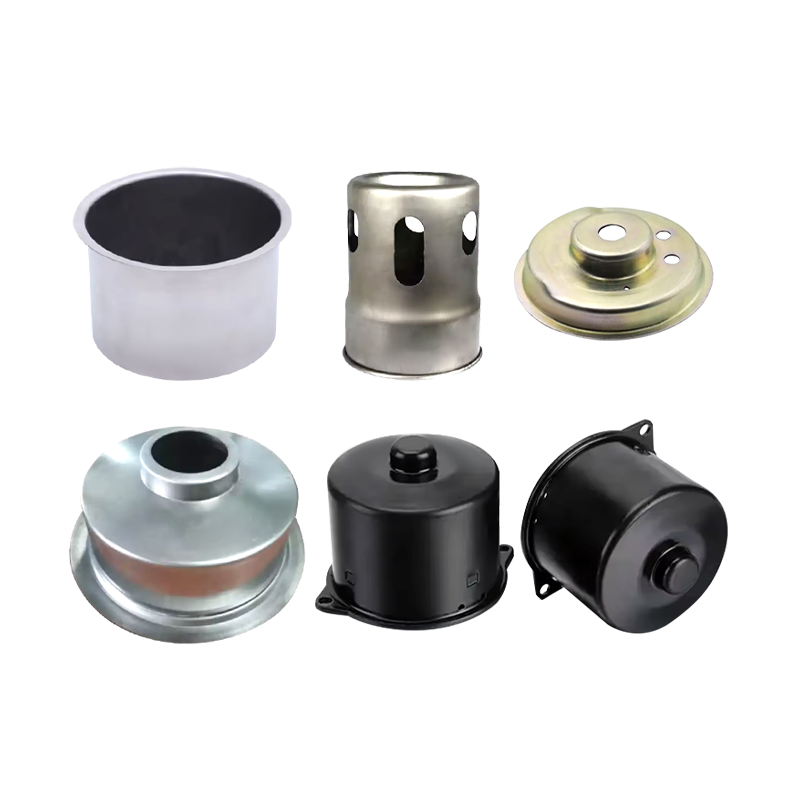
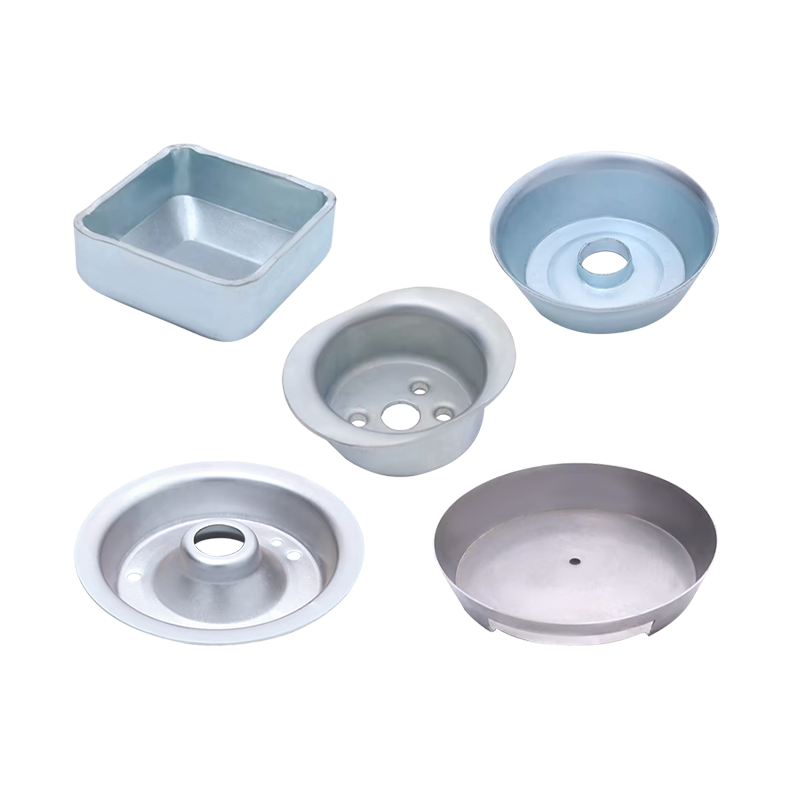
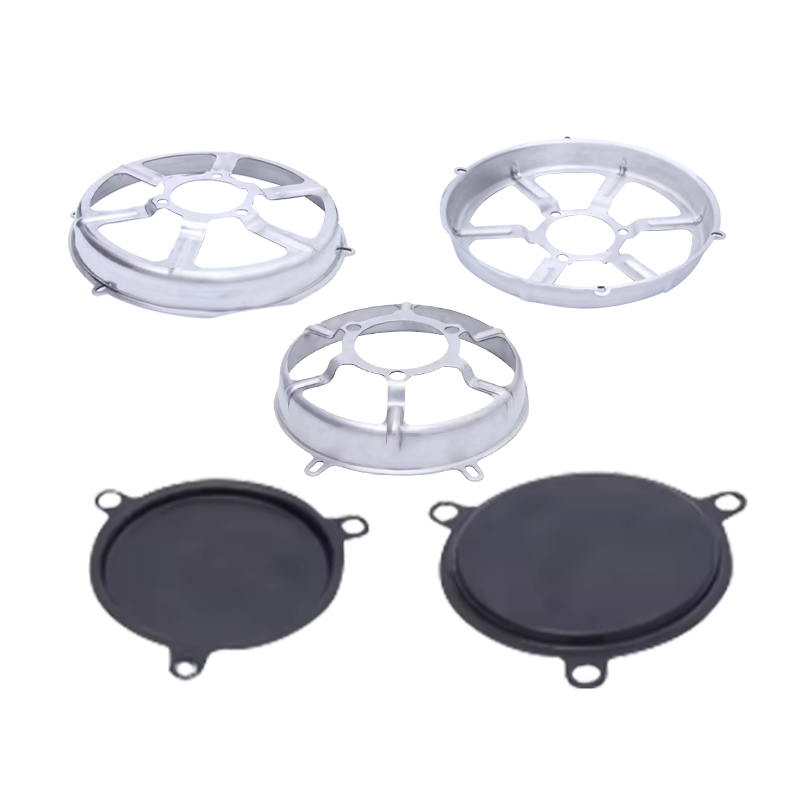
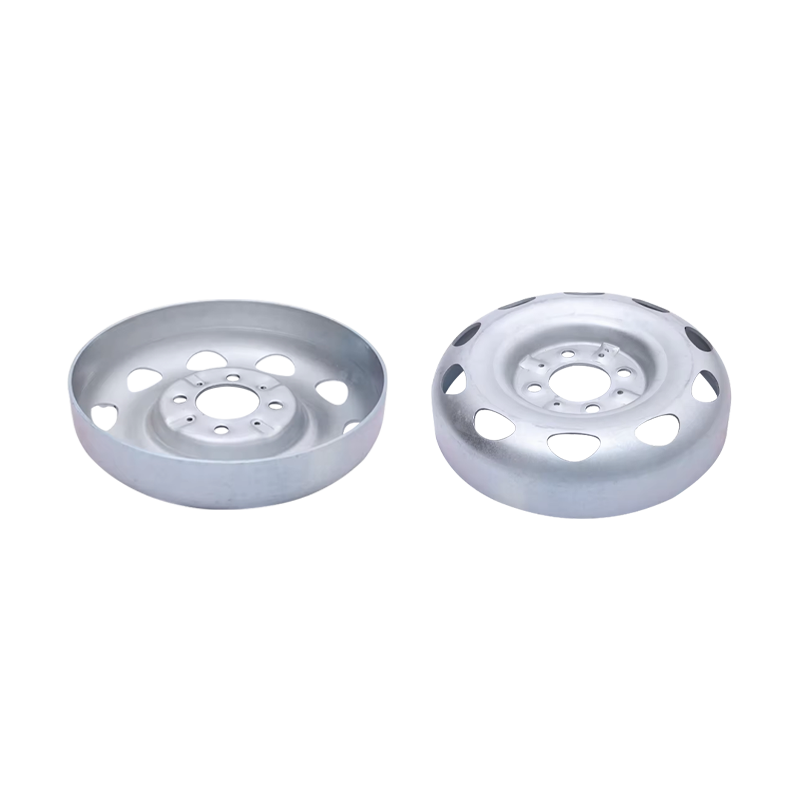
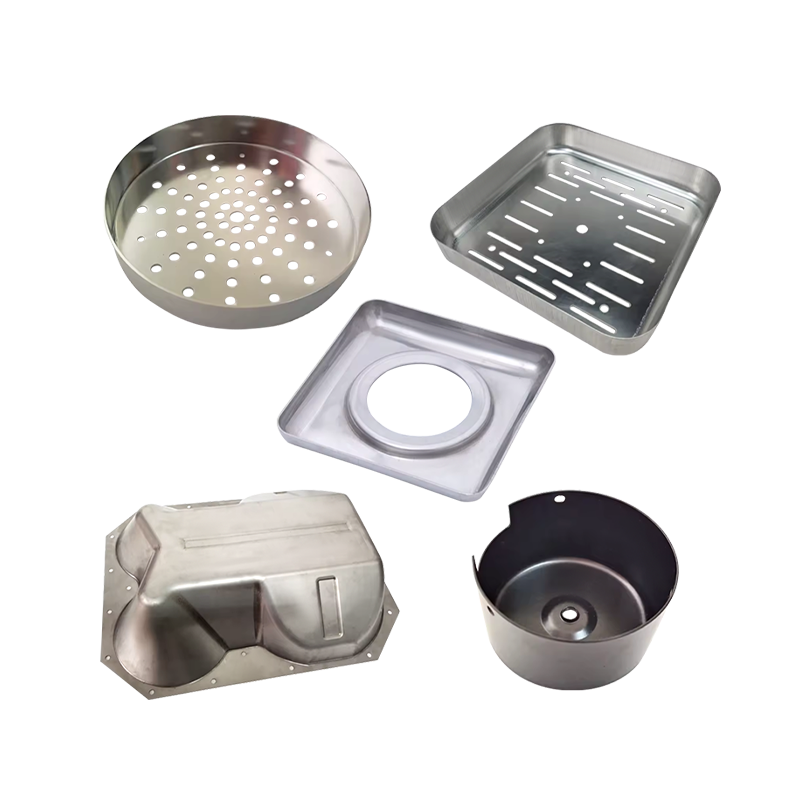
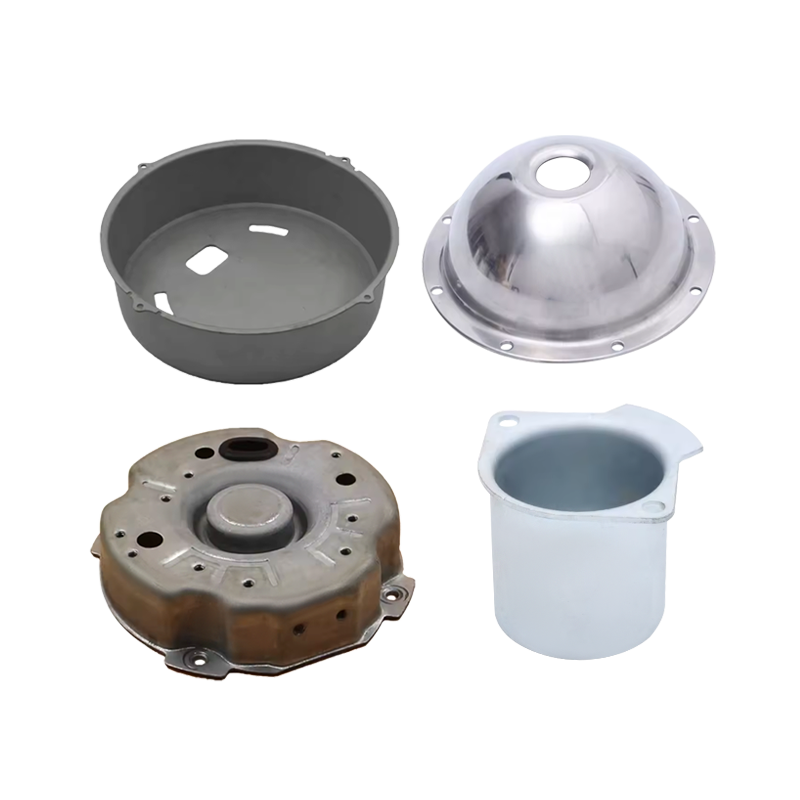
DS Metal Metal stempling dele kapacitet adresserer hvert af disse evalueringskriterier med dokumenterede kvalitetsprocesser, materialesporbarhed, inspektion i processen og præcisionsværktøj, der vedligeholdes for at understøtte ensartet dimensionelt output på tværs af højvolumenproduktionsprogrammer.
Hvordan fungerer pallefødder og indlejringspropper?
Hvordan kan brugen af metalstemplingsdele forbedre produktionseffektiviteten?
relaterede produkter
Send en forespørgsel
Tøv ikke med at kontakte, når du har brug for os!
Uanset om du ønsker at blive vores partner eller har brug for vores professionelle vejledning eller support i produktvalg og problemløsninger, er vores eksperter altid klar til at hjælpe inden for 12 timer globalt
kontakt os
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhed 2, Bygning 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
En skabslåge på en campervan begynder at rasle efter et par tusinde kilometer. En husdyrlågelå...
Et 24 tommer autocamper-tv vejer omkring 3,5 kg, og en 32 tommer skærm på en svingarm kan nå 8...
Produktkategori
Mobil
