

Forestil dig et varevognskøkken for enden af en støvet adgangsvej: låget er nede, disken er kl...
Hjem / Nyheder / Industri nyheder / quick release hængsler: applikationer, udvælgelseskriterier og praktisk vejledning
En skabslåge på en campervan begynder at rasle efter et par tusinde kilometer. En husdyrlågelås virker løs inden for en uge. Et adgangspanel på en maskinafskærmning lukker ikke længere. I de fleste af disse tilfælde er hængselstiften ikke synderen. Den egentlige årsag er, at et quick release hængsel blev valgt alene af bekvemmeligheds skyld, uden at kontrollere, hvad stiften, håndtaget og beslaget skal overleve i drift.
Det korte svar: quick release hængsler forbliver kun stramme, når udløsermekanismen, materialekvaliteten og bøjningstolerancerne er specificeret sammen. Få disse tre justeret, og delen kan køre i hundredtusindvis af cyklusser. Få dem forkert, og ingen mængde af tilspænding hjælper, fordi løsheden er indbygget i geometrien fra den første stempling.
Der er ikke noget universelt quick release design. Hver mekanisme udveksler driftshastighed med klemkraft, pris og tolerancefølsomhed, og det rigtige valg afhænger af, hvor ofte samlingen åbnes, og hvor meget belastning den bærer, mens den er lukket.
Som en tommelfingerregel skal du citere cyklustællingen på tegningen i stedet for mekanismens navn. En leverandør, der kender samlingen, vil blive åbnet 200.000 gange, vil specificere en hærdet stift og en tættere boring uden at blive spurgt.
Feltreturneringer har en tendens til at samle sig omkring fem punkter, og fire af dem er sat på tegningsstadiet i stedet for i samling.
Hængselblade er normalt 1,2 mm til 4,0 mm tykke. Tyndere sektioner sparer vægt og omkostninger, men reducerer stivheden, der holder knoen rund under belastning, hvorfor tynde rustfrie hængsler ofte føles løse længe før de ser slidte ud.
| Bladmateriale | Sædvanlig tykkelse | Pin og mekanisme | Praktisk begrænsning |
|---|---|---|---|
| Koldvalset lavkulstofstål | 1,5 til 3,0 mm | Forzinket stålstift | Laveste pris, men pletteringskvaliteten bestemmer korrosionslevetiden |
| Zinkbelagt stål | 1,5 til 2,5 mm | Forzinket eller rustfri stift | Belægningens tykkelse skal tages i betragtning i knoglemellemrummet |
| 304 rustfrit stål | 1,2 til 3,0 mm | 304 ben, matchende kvalitet | Højere tilbagespring, så større bøjningsradius og mere pressetonnage |
| 5052 aluminium | 2,0 til 4,0 mm | Rustfri stift med anti-seize | Let og korrosionsbestandig, men risiko for hæsning ved boringen |
Til afvaskning, marine eller udendørs brug dækker 304 de fleste tilfælde, og 316 er prisen værd, hvor klorider er til stede. Hvis bladet er stål, skal stiften stadig være rustfri eller en pletteret kvalitet med en specificeret belægningsvægt, fordi en billig stift er den hurtigste måde at forvandle et godt hængsel til et korroderet.
To dimensioner forårsager de fleste stridigheder mellem tegning og færdige del. Den første er hulposition i forhold til bøjningen. Hold hullets centrum mindst 2,5 gange materialetykkelsen plus den indvendige bøjningsradius væk fra bøjningslinjen. Alt tættere på vil trække ovalt i form, og intet inspektionsargument ændrer denne fysik.
Den anden er knogabet. Efterlad 0,2 til 0,3 mm aksial frigang pr. samling på de dele, der skal males, og 0,10 mm på fuger i blankt metal, der ikke må rasle. Minimum indvendig bøjningsradius er ca. én materialetykkelse for blødt stål og halvanden tykkelse for udglødet 304 rustfrit; snævre radier risikerer at revne ved knoen, hvor materialet allerede er hårdest bearbejdet.
Det hjælper også at sige, hvordan fladhed vil blive målt. En fladhed på 0,3 mm på et 150 mm blad betyder meget forskellige ting på en overfladeplade og på et produktionsarmatur, og forskellen viser sig som en dør, der lukker på bænken og ikke på køretøjet.
De fleste quick release hængsler kan laves som ét stemplet blad med to bøjninger plus en købt stift og fjeder. Når designet glider ind i en svejsning i fem dele med en bearbejdet nav, stiger enhedsomkostningerne typisk med 40 til 70 procent, og gennemløbstiden fordobles uden nogen gevinst i funktion.
Tre vaner reducerer omkostningerne på værktøjsstadiet. Form knoen fra bladet i stedet for at svejse et rør på. Brug den samme huldiameter til stiften og monteringsskruerne, så en bore- eller stansstørrelse dækker begge. Og hold sekundære operationer væk fra slidflader, da afgratning og tromling efter plettering eller belægning vil fjerne præcis det lag, der blev betalt for.
Volumen bestemmer processen. Over omkring 50.000 dele om året betaler en progressiv diesel sig hurtigt tilbage. Under 5.000 styk er laserskæring plus kantpressebøjning med et simpelt armatur næsten altid billigere, især for hængsler med mere end én knolængde. En leverandør, der kører begge ruter, kan citere crossoveren ærligt i stedet for at skubbe hvert job på en terning.
Forzinkning ved 8 til 12 mikron med en trivalent passivering er standarden for indendørs stålhængsler, og salttågebestandighed på 96 til 240 timer er realistisk afhængig af den specificerede klasse. Pulvercoating på 60 til 90 mikron giver bedre slag- og UV-bestandighed, men skal maskeres ved knoen, eller delene skal designes med den ekstra tykkelse i tankerne.
Rustfri dele har stadig brug for passivering efter tumling, da indlejret frit jern fra værktøj viser sig som rustpletter inden for uger udendørs. Uanset hvilken finish der vælges, angiv tydeligt hvilke overflader der er slidflader og skal forblive ubelagte.
Send disse punkter med tegningen, og det meste af frem og tilbage forsvinder, før den første prøve skæres.
Materielle spørgsmål dukker normalt op på dette tidspunkt, og en kort reference vedr hvordan man vælger materialer til metalstemplingsdele dækker karaktervalgslogikken, der sidder bag ovenstående tabel.
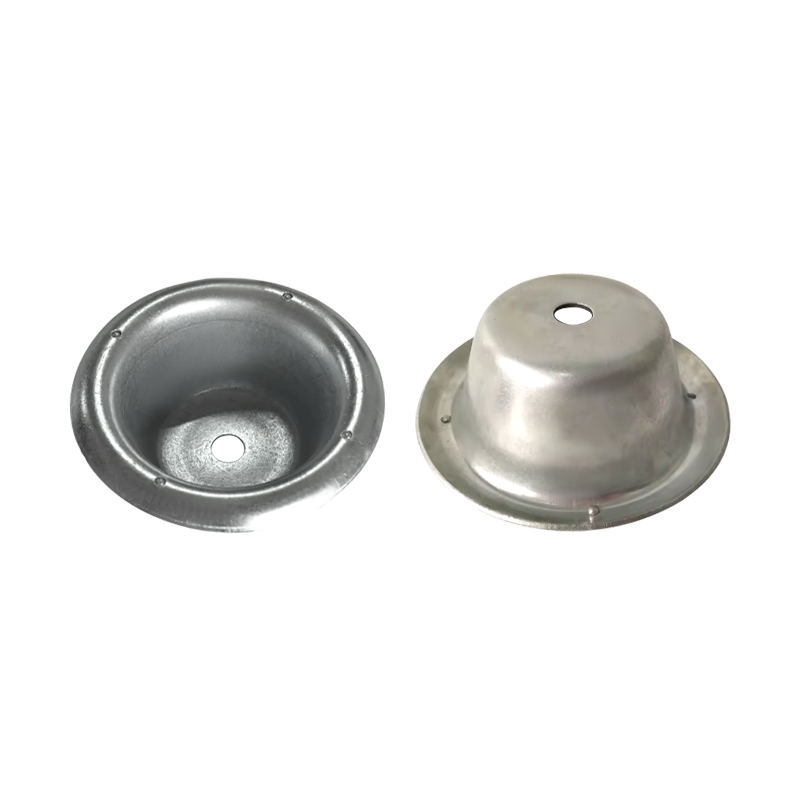
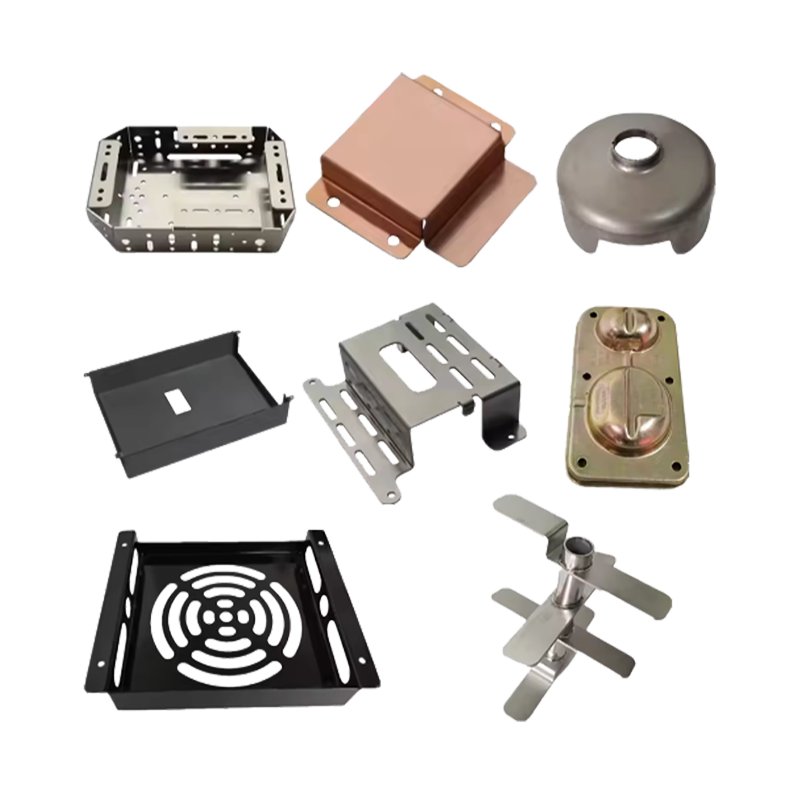
Quick release hængsler sidder lige i den metalpladeformende familie: blanking, piercing, bøjning, nogle gange et lavt træk for knoen, derefter plettering eller belægning. Ningbo Dasheng Metal Products kører hele kæden i huset, med presser fra 4T til 1000T, stansekapacitet op til 1300 x 1000 mm og 20 mm materialetykkelse, dybtrækning til 450 mm dybde og 1000 mm diameter, plus en intern værktøjsbutik og ISO 91501-certificering:20.
For hængselblade betyder det, at én leverandør kan angive emnet, bøjningerne, knækformningen og finishen og holde knoglespalten på den samme tegningsrevision hele vejen igennem. Dele bygget til tegning eller prøve er den normale arbejdstilstand.
 Specialfremstilling af metalplader og stemplede metaldele Giver specialfremstilling af metalplader inklusive bøjning, laserskæring og stempling til hængselblade og stemplede lommer, med finish til tegning. Se produkt →
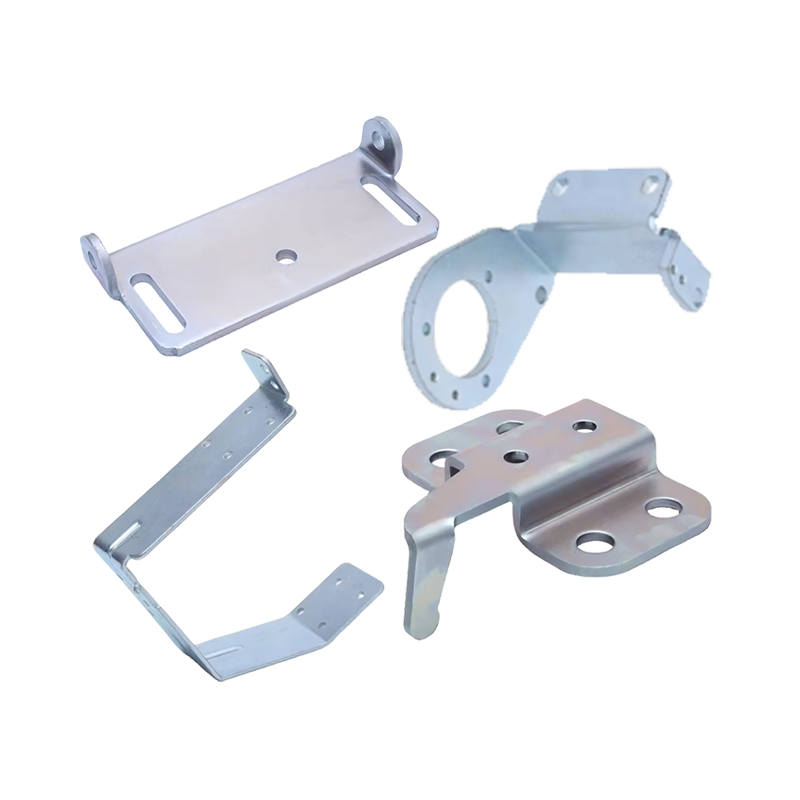
Hvor designet har brug for et tungere blad eller en stemplet lomme til en låsefjeder, udfører den samme butik højpræcisionsprægning med internt udviklet værktøj, som forkorter sløjfen mellem en tolerance, der ikke holder, og en matricekorrektion.
 Metalstempling og komponentbehandling med høj præcision Specialstemplede komponenter med værktøjsudvikling, presser op til 1000T, bukning, svejsning og efterbehandling til hængsel og udendørs udstyrsdele. Se produkt →
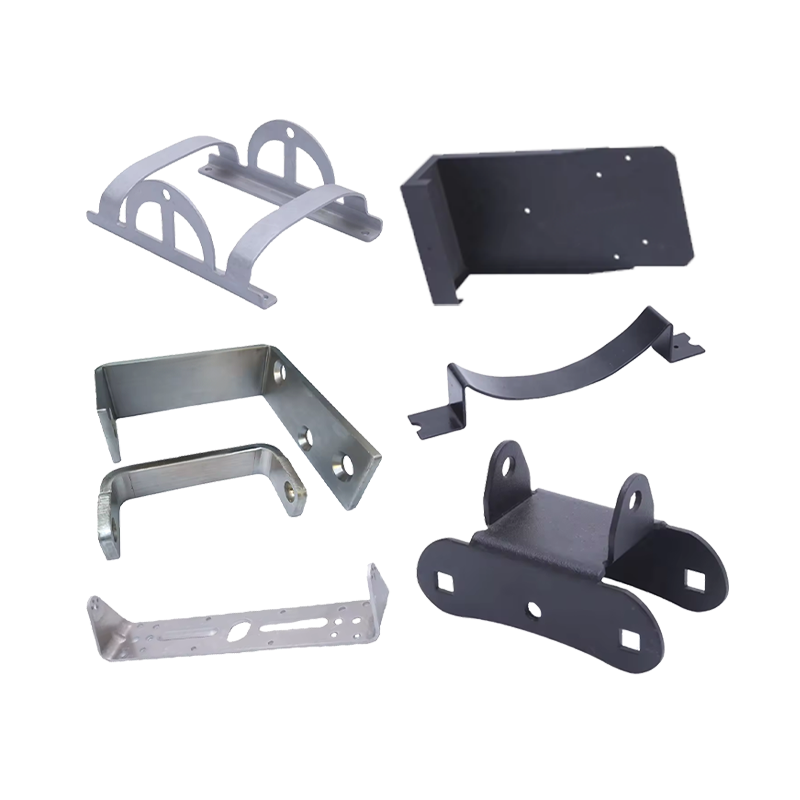
Malede hængsler og hængsler til udendørsudstyr skal normalt bukkes, svejses og pulverlakeres i ét flow, som også håndteres under samme tag.
 Brugerdefineret metalbøjning, stempling og pulverlakering Specialfremstillet pladebukning, stansning og stansning med pulverlakering til malede hængsler, svejsede rammer og præcisionshuse. Se produkt →
Mere om formningssiden, herunder bukning, laserskæring og svejsede rammer, er angivet under brugerdefinerede bukkedele .
Et quick release hængsel er en lille del med et usædvanligt stramt arbejde: det skal lokaliseres, klemmes, frigøres i hånden og fortsætte med at gøre alle tre efter tusindvis af cyklusser. Specifikationen, der får det til at ske, er ikke kompliceret, men den skal skrives ned, der dækker spillerum ved stiften, hulafstand fra bøjningen, knoglemellem før belægning og materialeparret til stiften. Tegninger, der angiver disse fire værdier, sammen med cyklusantal og korrosionstimer, bevæger sig generelt fra prøve til produktion uden den tredje runde af værktøjsændringer, der spiser tidsplanen.
RV-vask med låg: glasafdækninger, udskæringspasning og indkøbstips til varevognsbygninger
Autocamper TV-monteringsbeslag: Design, materialer og tilpasset OEM-indkøb
Uanset om du ønsker at blive vores partner eller har brug for vores professionelle vejledning eller support i produktvalg og problemløsninger, er vores eksperter altid klar til at hjælpe inden for 12 timer globalt
kontakt os
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhed 2, Bygning 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Forestil dig et varevognskøkken for enden af en støvet adgangsvej: låget er nede, disken er kl...
En skabslåge på en campervan begynder at rasle efter et par tusinde kilometer. En husdyrlågelå...
Et 24 tommer autocamper-tv vejer omkring 3,5 kg, og en 32 tommer skærm på en svingarm kan nå 8...
