

Gardinkroge til autocampere fejler oftere, end boligejere forventer, og synderen er sjældent s...
Hjem / Nyheder / Industri nyheder / Krympeterminaler: typer, krympekvalitet og fremstilling af stemplede terminaler
En seleforretning kasserede for nylig to tusinde krympede konnektorer, der havde bestået visuel inspektion, men fejlede en 60 sekunders træktest ved 80 N. Varenummeret var korrekt, ledningen var den specificerede 1,5 mm2 leder, og den samme bænkpresse havde kørt det job i tre år. Forskellen kom fra en forskydning på 0,06 mm i trådcylinderdiameteren på et produktionsparti, hvilket var nok til at skubbe komprimeringen af trådene uden for det område, hvor kobber smelter sammen til en solid samling.
Krympekvaliteten afgøres af tre ting, der skal matche: terminalrøret, ledningen og værktøjet. Når de matcher, holder en korrekt krympet terminal mere belastning end selve ledningen og forbliver stabil i årtier. Når de ikke gør det, vil ingen mængde af operatøromsorg kompensere. Afsnittene nedenfor forklarer, hvordan man laver den kamp bevidst i stedet for ved held.
En crimpterminal er en stemplet metalkontakt med to arbejdsområder. Trådløbet er det rør, der modtager den afisolerede leder. Isoleringsstøtten, når den findes, er et andet par faner, der griber fat i isoleringen frem for kobberet.
En korrekt krympning klemmer ikke blot tråden. Dysen komprimerer cylinderen med omkring 20 til 30 procent af dens oprindelige højde, hvilket tvinger individuelle tråde og cylindervæggen til at flyde ind i hinanden og danne en kold svejsning. Resultatet er en gastæt samling uden iltvej til kobberet, hvorfor en god crimp modstår korrosion selv i fugtige motorrum og udendørs styreskabe.
Standarder som UL 486A og IEC 60352-2 beskriver samlingen efter ydeevne snarere end efter geometri. De er ligeglade med, hvordan terminalen blev formet, kun at den færdige forbindelse overlever mekanisk træk, spændingsfald, varmecyklus og korrosionstest. Det er netop derfor, at tøndedimensioner, materialetemperering og pletteringstykkelse betyder mere end udseendet af den færdige terminal.
De fleste projekter behøver kun to eller tre af familierne nedenfor. Den tredje kolonne viser de punkter, der forårsager størstedelen af produktionsafkast og feltfejl.
| Terminal type | Typisk forbindelse | Hvad skal man tjekke inden køb |
|---|---|---|
| Ring terminal | Knopper, jordforbindelse, batteri og jordkabler | Knopdiameter, tungetykkelse, cylinderlængde mod tappen, der udskiftes |
| Gaffel eller spadeterminal | Skru terminaler på steder, hvor fuld fjernelse er vanskelig | Gaffelgab mod skruestørrelse, og om gaflen kan glide af under vibration |
| Pin terminal | Ferrules og stikbare klemrækker | Pindiameter og længde mod blokindgangen plus indføringskraft |
| Bagdel splejsning | Sammenføjning af to ledninger på linje inde i en sele | Tøndelængde på begge sider, isoleringsfarvekode i forhold til ledningsområdet |
| Hurtig afbrydelse | Klingekontakter i lavstrøm og brugbare kredsløb | Bladets bredde og tykkelse, fastholdelseskraft og vibrationsniveau ved monteringspunktet |
| Flagterminal | Retvinklede forbindelser i tætte huse | Bøjningsafstand efter krympning og ledig plads til husets væg |
| Rørformet knast og ferrul | Batterikabler, højstrøms- og fintrådet kabel | Vægtykkelse, trukket eller valset tønde og plettering tilpasset miljøet |
Den praktiske regel er enkel. Vælg først tilslutningsstil, ud fra hvor ofte samlingen skal åbnes, vælg derefter tøndestil, baseret på ledningsklassen og strømmen. Køb efter udseende eller pris alene flytter normalt problemet til krympestationen.
Lederens størrelse alene er ikke nok. To 1,5 mm2 tråde kan bygges af syv tråde på 0,52 mm eller af tredive tråde på 0,25 mm, og den finere klasse har brug for en anden cylinder og matrice. Et brugbart datablad angiver et ledningsområde i mm2 eller AWG sammen med et isolationsdiameterområde. Hvis den afisolerede leder sidder løst i tønden før krympning, eller ikke kan indsættes uden at sprede trådene, er tønden forkert for den ledning.
Isolerede terminaler bytter strømkapacitet og temperaturklassificering for hastighed og berøringssikkerhed. Vinylhylstre er normalt vurderet til omkring 75 grader Celsius, nylon til 105 grader Celsius og varmekrympende versioner endnu højere. I nærheden af udstødningsbeslag, bremseledninger eller motorophæng nedbrydes muffematerialet ofte, før metalforbindelsen gør det, så muffevurderingen skal læses som en reel procesgrænse snarere end et markedsføringsnummer.
Vibration, saltspray og termisk cykling ændrer svaret. En ringterminal på en stift af passende størrelse med en låseskive overlever vibrationer, der ville trætte en spadeterminal. En hurtig afbrydelse eksisterer netop fordi den kan trækkes fra hinanden, så den hører ikke hjemme nogen steder, forbindelsen må aldrig flytte sig.
Elektrolytisk kobber er standard for ledningsevne, messing er stivere og billigere, og fosforbronze dukker op, hvor fjederkraften skal opretholdes. Fortinning dækker de fleste behov for korrosion og loddeevne, mens sølv er forbeholdt meget lav kontaktmodstand eller forhøjet temperatur. Disse afvejninger er tekniske snarere end kommercielle, og begrundelsen bag dem er beskrevet i denne guide til hvordan man vælger passende materialer til metalstemplingsdele .
Den mest pålidelige kontrol på værkstedsgulvet er stadig en crimphøjdemåling med et mikrometer på tværs af wiretromlen sammenlignet med værdien på værktøjsdatabladet. Visuelle kontroller kommer i anden række, men de fanger de fejl, som måling alene kan gå glip af.
Når en line begynder at fejle pull-tests, er årsagen næsten altid en af fire ting: den forkerte dyse-rede til tønden, en stripningslængde, der efterlader kobber i isoleringskrympen, blandede terminalpartier fra forskellige produktionskørsler eller værktøj, der er drevet forbi dets vedligeholdelsesinterval.
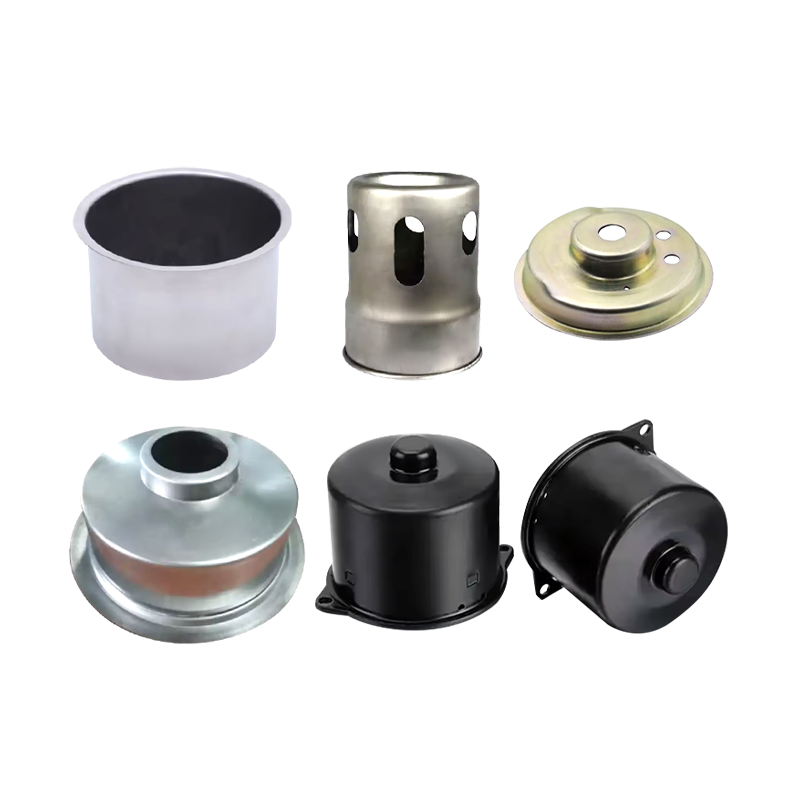
Terminaler fremstilles ved progressiv stansning, ikke ved støbning eller bearbejdning. En spole af kobber eller messingstrimmel, sædvanligvis 0,3 til 1,0 mm tyk og ofte forbelagt, løber gennem en matrice, der gradvist blanker, gennemborer, danner tønden, danner tungen og skærer delen fri. Tønden rulles til en cylinder rundt om en dorn, så dens rundhed, indvendige diameter og vægtykkelse afhænger direkte af formens tilstand og strimmelkonsistensen.
Det er her, at tolerancestablet bliver dyrt. Strip camber, tykkelsesvariation, matriceslid og pletteringstykkelse ændrer alle den endelige cylinderdiameter. En leverandør, der kun inspicerer den ydre omrids, kan stadig sende terminaler, der svigter ved krympestationen, fordi de kritiske dimensioner sidder inde i tønden og rundt om tungen i stedet for på yderkanten. Arbejde af denne art kræver procesmåling, ikke kun slutinspektion.
 Brugerdefinerede metalstemplingskomponenter med høj præcision til OEM-applikationer Brugerdefineret metalstempling til komponenter med tæt tolerance, inklusive dele af terminaltypen, med måling i processen for at kontrollere kritiske indvendige dimensioner. Se produkt →
Formeringstrin fortjener den samme opmærksomhed. Flagterminaler, der er bøjet halvfems grader efter krympning, ører med formede flige og fjederkontakter, der skal holde kraften i årevis, afhænger alle af bøjningsradier og tilbagespringskontrol, fordi en dannet funktion, der slapper af med et par tiendedele af en millimeter, ændrer sammenkoblingskraften af den færdige forbindelse.
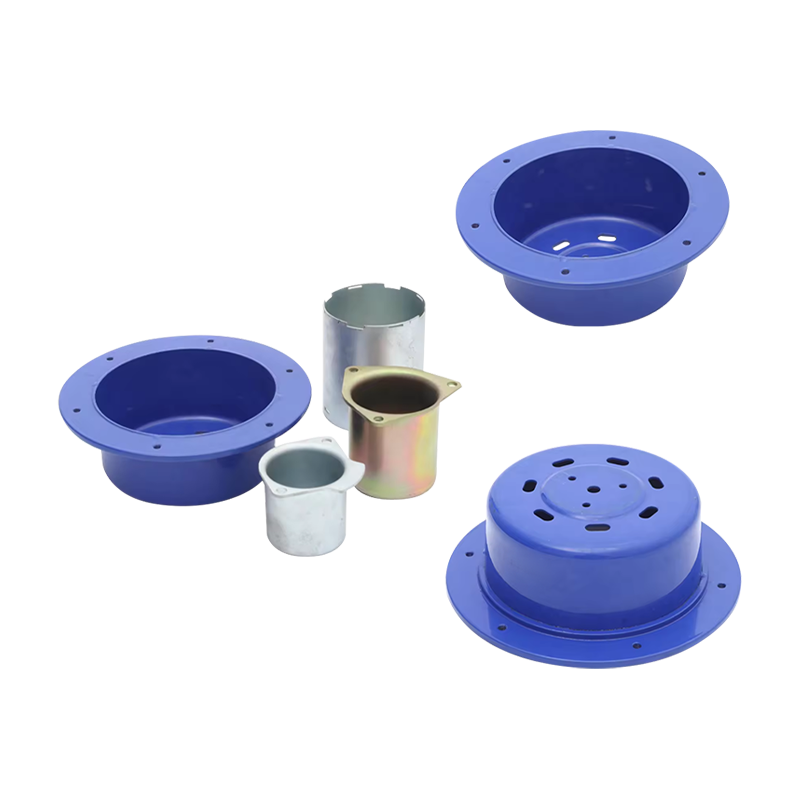
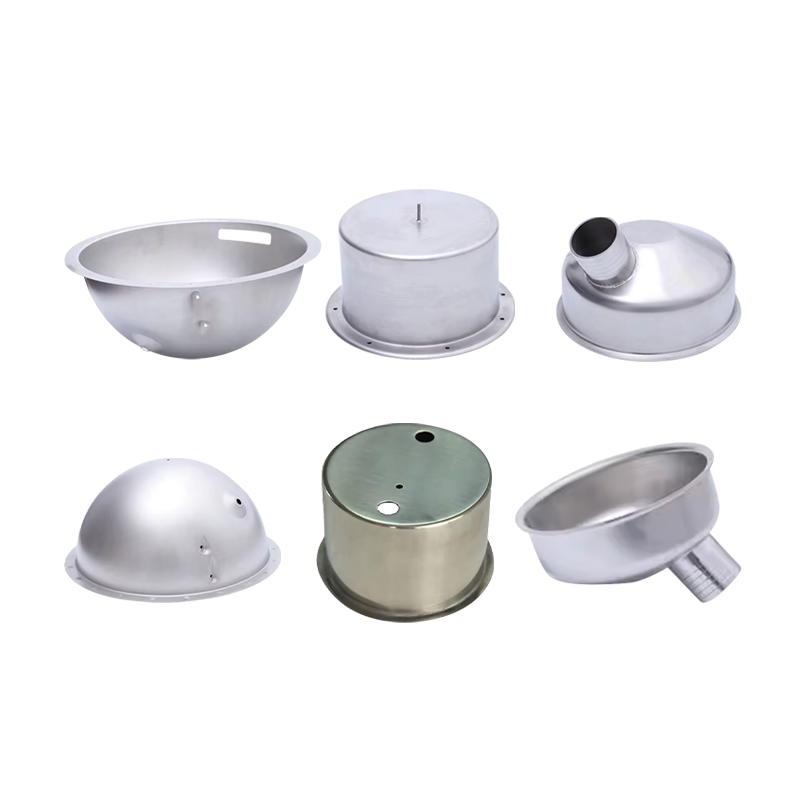
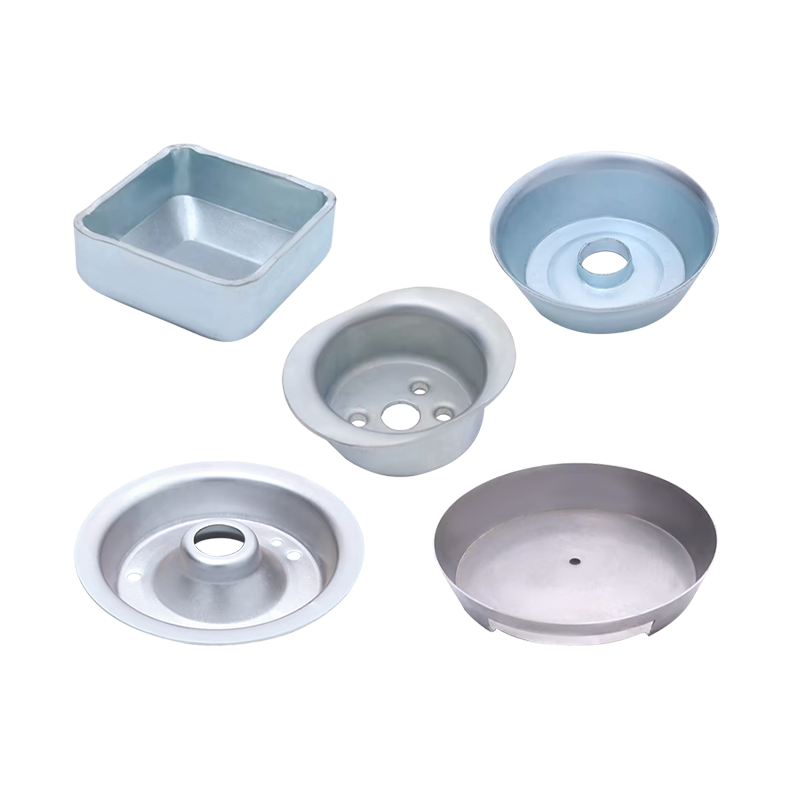
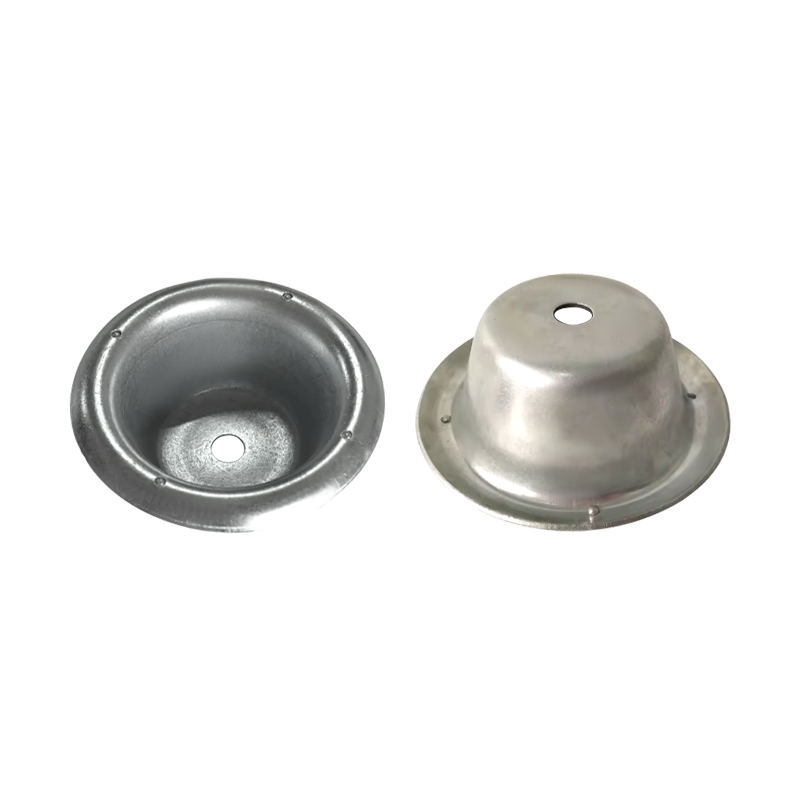
Ikke alle terminaler starter som flad strimmel. Lukkede tøndesko, rørformede ærmer og batterikabelender starter ofte som en trukket skal, hvor et fladt emne formes til en kop og derefter reduceres i flere omgange, indtil væggen når den nødvendige tykkelse. Tegning giver en sømløs tønde uden søm at åbne under høj strøm, men det betyder også, at vægtykkelsen varierer lidt mellem bunden og fælgen, og den variation har direkte indflydelse på, hvordan tønden deformeres under crimpning.
 Brugerdefinerede dybtrukne pladedele i rustfrit stål Dybtrukne og prægede komponenter til sømløse tønder, hvor vægtykkelse og koncentricitet påvirker krympning og endelig forbindelsessikkerhed. Se produkt →
For en trukket tønde skal tegningsspecifikationen angive vægtykkelsen ved krympezonen i stedet for gennemsnittet, plus koncentricitet mod boringen. To møller kan både citere 1,0 mm væg og stadig levere dele, der krymper forskelligt, fordi den ene holder 1,0 mm i bunden og 0,9 mm ved fælgen, mens den anden gør det modsatte.
Skræddersyet arbejde bliver nødvendigt, når standardkataloget holder op med at matche virkeligheden: et usædvanligt studsmønster, en tønde størrelse til en ledningsklasse, som ingen lagerfører i en lagerterminal, en plettering, der er nødvendig for en specifik kemisk eksponering, eller en formet flig, der skal passe til et eksisterende hus. En komplet forespørgsel bør indeholde følgende.
Værktøj er den del af citatet, der fortjener den nærmeste læsning. En leverandør, der driver sit eget matriceværksted, kan justere en tøndediameter efter det første crimpforsøg, mens en handelsvirksomhed kun kan sende klagen opstrøms, hvilket normalt betyder, at rettelsen ankommer én forsendelse for sent. Denne forskel i responstid er hovedårsagen til, at købere leder efter en specialfremstillet metalstempling og dybtegningsfabrik snarere end en forhandler for denne type kontakt.
 Specialtilpasset metalstempling og dybtegning OEM-stempling, bukning og dybtrækning til crimp-kontakter med internt værktøj, der muliggør hurtige dimensionskorrigeringer efter prøvekørsler. Se produkt →
Nej. En korrekt størrelse og korrekt krympet samling behøver ingen lodning. Loddemetal afstivner strengområdet, hvor tråden forlader tønden, og det afstivede afsnit er, hvor træthedsrevner begynder i vibrerende applikationer. Lodning hører til loddekopforbindelser og nogle få meget små ledningsstørrelser, ikke til en ordentlig krympe.
Mål krympehøjden på wiretromlen, bekræft, at den sidder inden for værktøjstolerancen, og kontroller derefter klokkemundingen, isoleringsstøtten og eventuelle afskårne tråde. Afslut med en træktest ved den værdi, der er angivet i terminaldatabladet. Alle tre checks sammen, ikke nogen af dem alene.
Nej. Dies er tilpasset tøndestørrelse, tøndestil og wirerækkevidde. Et skraldeværktøj kan dække en række isolerede terminaler, men at bruge det på en anden tøndefamilie producerer samlinger, der ser lukkede ud og stadig ikke testes.
De fleste crimpproblemer er specifikationsproblemer, der senere dukker op som produktionsproblemer. Fastgør trådklassen, tønden, pletteringen og værktøjet som én beslutning, og kontroller derefter samlingen med måling i stedet for med udseende. Den tilgang koster et par timer på tegningsstadiet og sparer hele produktionspartier på krympestationen.
Gardinkroge til autocampere: Metaloptioner, installation og specialfremstilling
En komplet guide til installationssæt til campingvognsvask: Dele, pasform og lækager
Uanset om du ønsker at blive vores partner eller har brug for vores professionelle vejledning eller support i produktvalg og problemløsninger, er vores eksperter altid klar til at hjælpe inden for 12 timer globalt
kontakt os
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhed 2, Bygning 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Gardinkroge til autocampere fejler oftere, end boligejere forventer, og synderen er sjældent s...
En seleforretning kasserede for nylig to tusinde krympede konnektorer, der havde bestået visue...
Du åbner et installationssæt til campingvognsvask og ser en rustfri skål, en vandhane, en pump...
